オートフォーム社は、Numisheet Scientific Benchmark 2025において第1位を獲得しました。Numisheetは板材成形の数値シミュレーションおよび関連研究を対象とした国際的に権威ある会議です。この会議にはプレス成形に関するCAEの実力を競うベンチマークプログラムがあることが特徴です。参加者は事前に課題条件を受け取り、最良のシミュレーション結果を提出します。その後、会議当日に実験結果が初めて公開され、予測精度が比較評価されます。そして最も実験結果に近い予測を行った参加者が表彰されます。
この学術ベンチマークでは、DP800HHE(高穴拡げ性DP鋼板)の材料カードを作成する必要があり、ミクロおよびマクロレベルの材料試験データが数多く提供されました。その後、作成した材料モデルは、ストレッチ成形プロセス(MUC試験)を用いた検証で評価されます。ベンチマークの順位は塑性ひずみと成形荷重の予測をもとに決定されますが、これはベンチマーク結果の提出時点では参加チームには知らされていません。
オートフォーム社は、Numisheet Scientific Benchmark 2025において第1位を獲得しました。Numisheetは板材成形の数値シミュレーションおよび関連研究を対象とした国際的に権威ある会議です。この会議にはプレス成形に関するCAEの実力を競うベンチマークプログラムがあることが特徴です。参加者は事前に課題条件を受け取り、最良のシミュレーション結果を提出します。その後、会議当日に実験結果が初めて公開され、予測精度が比較評価されます。そして最も実験結果に近い予測を行った参加者が表彰されます。
この学術ベンチマークでは、DP800HHE(高穴拡げ性DP鋼板)の材料カードを作成する必要があり、ミクロおよびマクロレベルの材料試験データが数多く提供されました。その後、作成した材料モデルは、ストレッチ成形プロセス(MUC試験)を用いた検証で評価されます。ベンチマークの順位は塑性ひずみと成形荷重の予測をもとに決定されますが、これはベンチマーク結果の提出時点では参加チームには知らされていません。
単軸引張試験:流動曲線とr値の出発点
前述のとおり、材料カードの作成に用いる試験は7種類に限定しました。これほど幅広く、多様なデータが揃っているケースは稀です。一般的には必要最低限である3つの圧延方向の単軸引張試験結果のみが提供されることが多く、通常用途を想定した現実的なものとなるように意識しました。そのため、まず基本となる単軸引張試験にて流動曲線とr値を算出することから始めました。
単軸引張試験は、板材の特性評価における標準的な試験方法ですが、それでも詳しく見ておく必要のあるポイントがいくつかあります。本試験では、荷重や試験片の長さ・幅の変化に加えて、試験片の温度も測定されました。荷重と変化する断面積から流動曲線を求めることができます。興味深いことに、温度は弾性変形中にわずかに低下し、その後、塑性変形が始まると上昇します。そして、弾性域から塑性域へ移行する瞬間に温度は最小値に達します。この現象は一般に熱弾性効果と呼ばれています。
この温度変化の情報は、降伏強度の決定に活用できます。多くの材料では、応力-ひずみ曲線上で塑性変形の開始点を明確に特定することが困難です。そのため実務では、通常、塑性ひずみが0.2%に達した時点の応力を降伏強度Rp0.2として定義します。次の図は、この違いを明確に示しています。温度最小点法によって求めた降伏強度は499 MPaであるのに対し、Rp0.2法では550 MPaとなりました。今回の解析では、私たちは温度最小点法を採用しました。ただ、この差は流動曲線のごく初期部分に相当するため、どちらの方法を用いても成形解析結果にはほとんど違いはありませんでした。
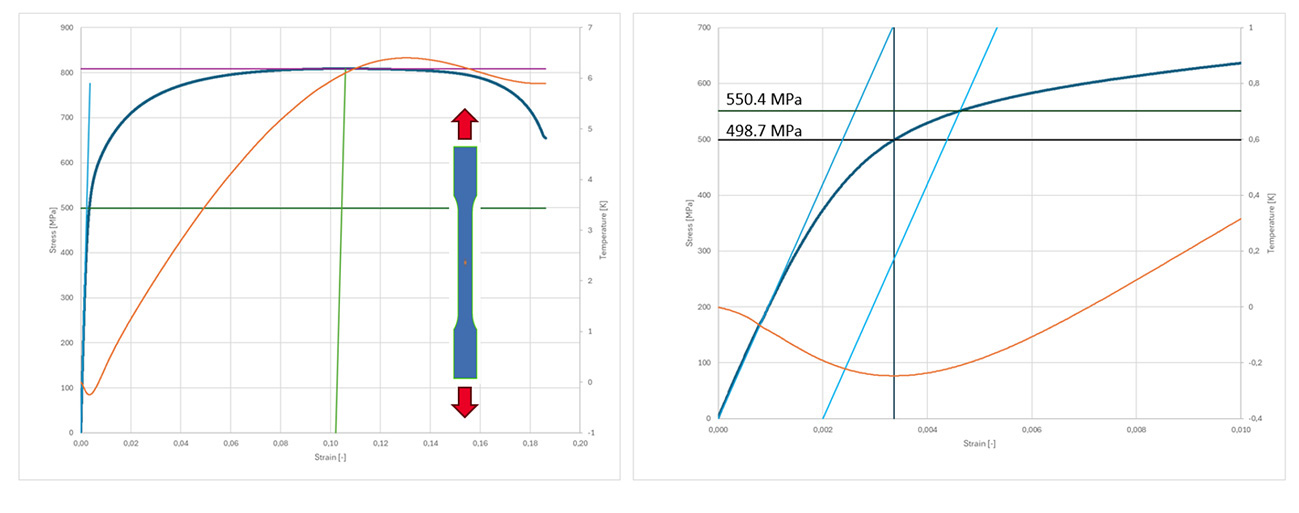
図1:降伏強度の決定:ひずみ0.2%と最小温度
材料カードの作成では、基準として圧延方向(0°)の流動曲線を取り込みます。45°および90°の流動曲線は、AutoForm Material Generatorでスケーリング係数s45/s0およびs90/s0をから算出されます。これらの係数は降伏強度比または引張強度比のいずれかをもとに設定できます。図2はその違いを示しています。一般的に、降伏強度によるスケーリングは、低ひずみ域では良好な一致を示しますが、中~高塑性ひずみ域では一致度が低下する傾向があります。一方、引張強度によるスケーリングでは、測定の曲線(実線)とスケーリング/外挿の曲線(点線)の間で、中~高塑性ひずみ域においてより良く一致する場合が多くみられます。
実務上のポイント:
測定曲線とスケーリング曲線を重ね合わせ、対象となるプレス成形工程で着目するひずみの範囲に最も一致する方法(降伏強度ベースまたは引張強度ベース)を選択することを推奨します。
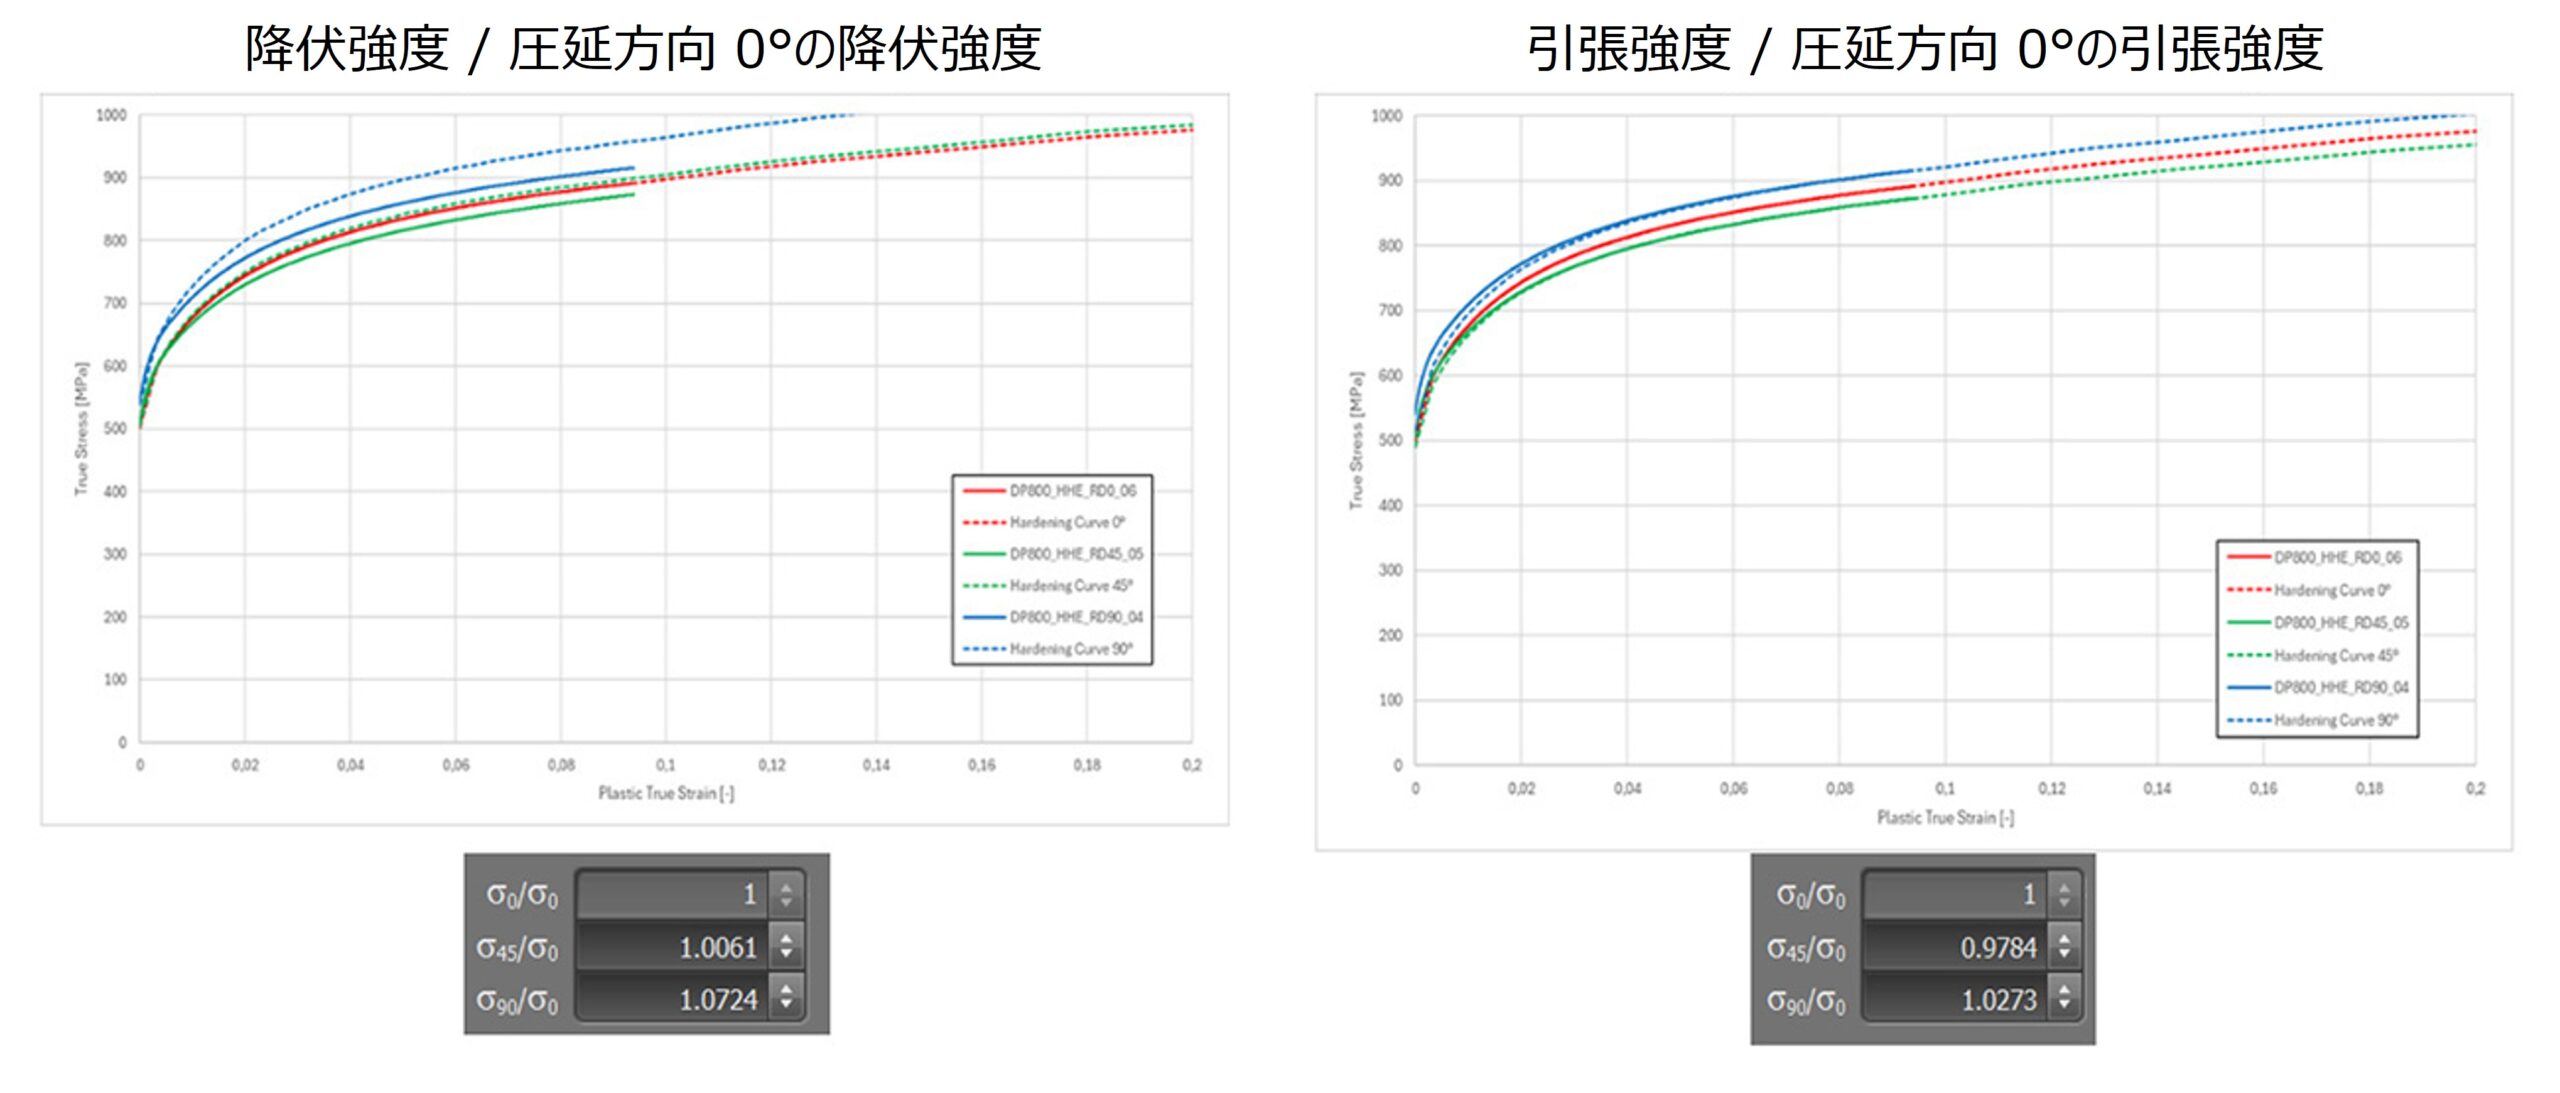
図2:降伏応力と引張強度でスケーリングした流動曲線
単軸引張データから信頼性の高い流動曲線が得られるのは一様伸びAgまでです。Agを超えると試験片にくびれが発生し、ひずみが局所化するため、応力–ひずみ応答は均一な材料硬化を表すものではなくなります。そのため一様伸び以降の領域は外挿によって補う必要があります。本材料ではAgはわずか10%でした。
液圧バルジ試験は評価可能なひずみ範囲を拡張できるため、流動曲線の外挿を補完する手法として有効です。しかし、バルジ試験では(ほぼ)二軸引張状態で変形が進行するため、そこで得られる応力-ひずみ曲線を単軸の流動曲線へそのまま適用することはできません。
実務上のポイント:
バルジ試験のデータを活用して流動曲線の外挿方法の妥当性を検証し、単軸引張試験による曲線とバルジ試験から換算した曲線が、一様伸びAgの位置で滑らかにつながるようにマッピングを調整することを推奨します。
引張試験からは流動曲線だけでなくr値も得られます。r値は板材の板厚変化に対する抵抗を表し、塑性変形における真幅ひずみと真板厚ひずみの比として定義されます。図3(左)では長手方向のひずみに対するr値をプロットしています。一様伸び(Ag = 10%)を超えると拡散くびれが始まり、r値を信頼性高く評価することが難しくなります。そのため、εl = 0.04からAg までの安定した塑性域において、r値はほぼ一定となるr値の平均を求め、さらに3本の試験片の平均を採用しました。
図3(右)は別の評価方法を示しています。ここでは一様伸びまでの塑性ひずみ範囲を用い、真幅ひずみと真長手方向ひずみとの関係に対して線形回帰を行い、その回帰直線からr値を求めています。
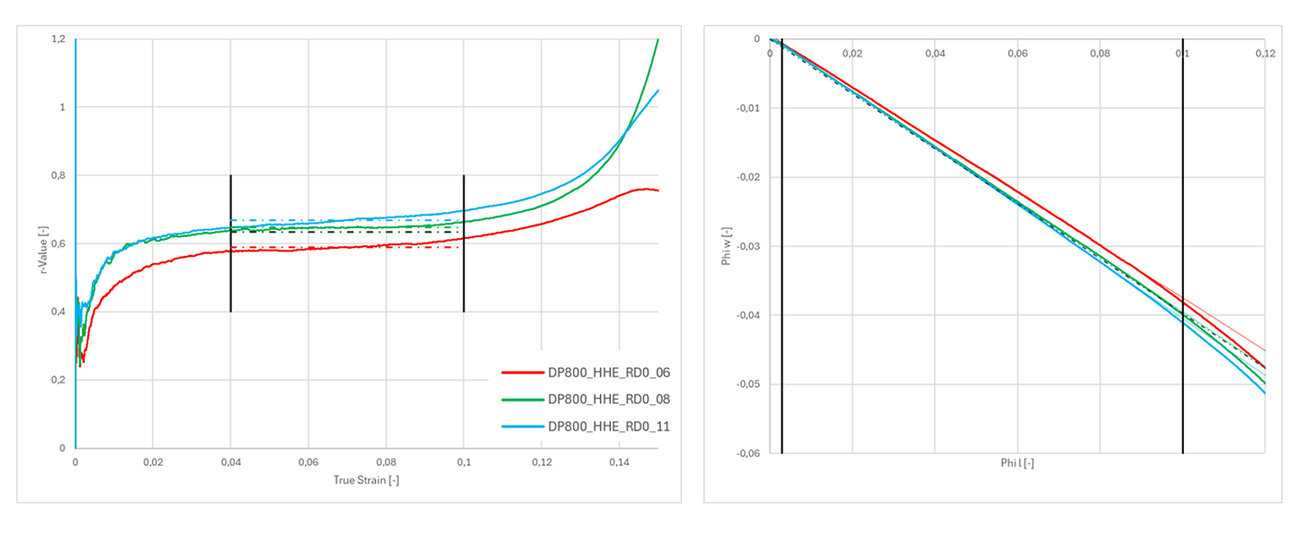
図3:ひずみに対するr値の決定 – 左:長手方向ひずみに対する平均値、右:長手方向ひずみに対する線形回帰
図4には、2つの評価方法それぞれについて、r値が圧延方向に対する角度によってどのように変化するかを示しています。方向によるばらつきが小さいのは、圧延方向(0°)および圧延直角方向(90°)でした。一方、評価方法による差が大きく現れたのは45°方向であり、同時に試験片間のばらつきもこの方向で最も大きくなっています。そのため、最終的な材料カードでは、2つの評価方法によって得られた結果の平均値を採用しました(図4のオレンジ色のプロット)。
実務上のポイント:
r値を単一の「材料定数」として扱わないようにしてください。r値はひずみ量によって変化し、試験片ごとのばらつきも存在します。また、どの評価方法を用いるかによって結果が変わる場合もあります。そのため、材料モデルを構築する際には、これらの影響を十分に考慮することが重要です。
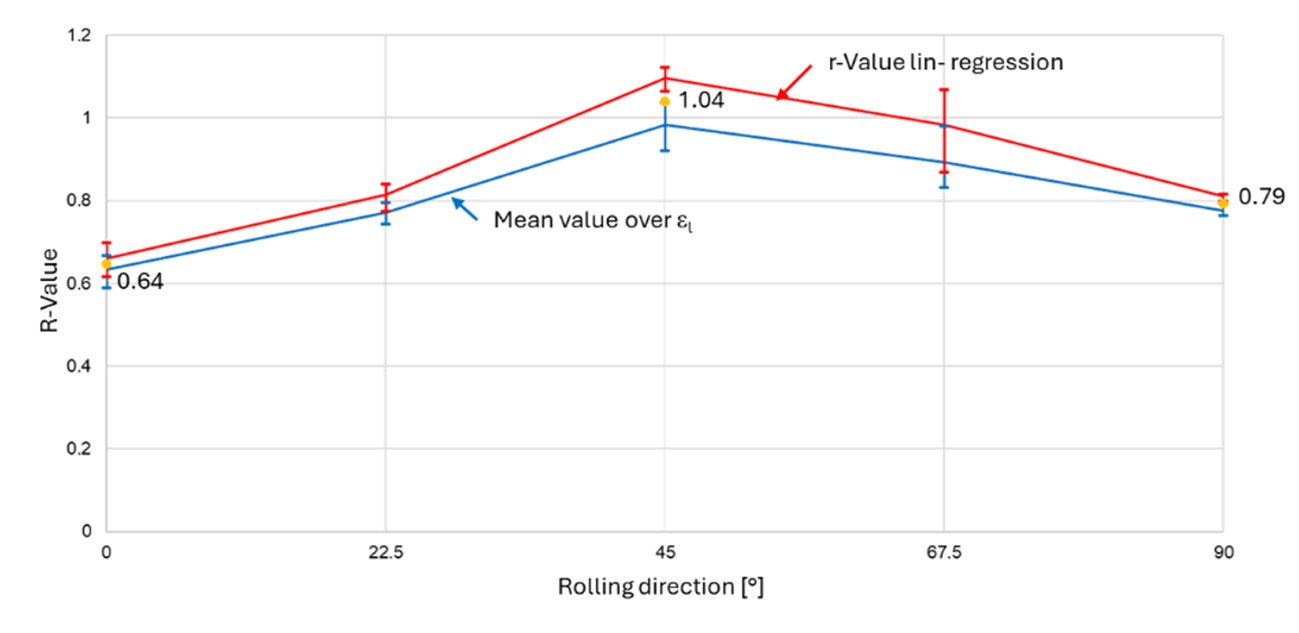
図4:圧延方向に対する各角度および評価方法によるr値の変化
平面ひずみのキャリブレーション:荷重とひずみ分布の一致
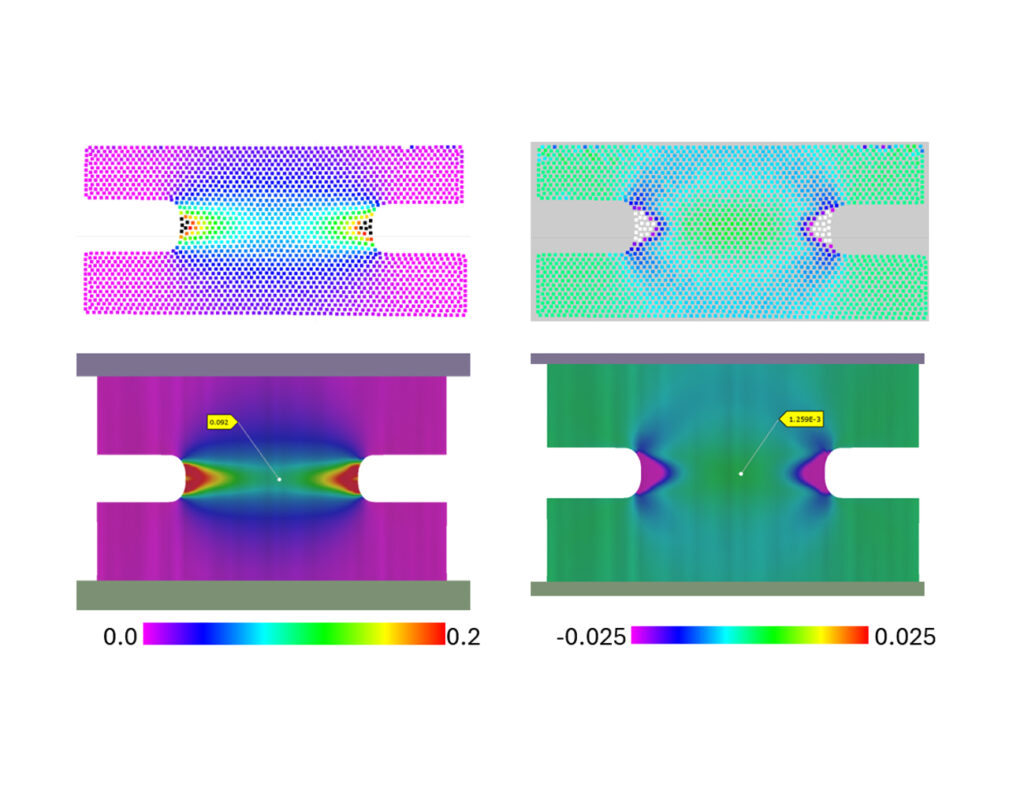
平面ひずみ試験を通じて、平面ひずみ負荷における降伏曲面をキャリブレーションしました。ノッチのついた試験片を圧延方向に対して3方向(0°、45°、90°)で試験し、荷重–変位曲線と全分布ひずみデータを得ました(試験の詳細は[1]を参照)。キャリブレーションはリバースエンジニアリングによって行いました。具体的には、AutoForm上で実験を再現し、実測されたひずみ分布と成形荷重の両方が一致するように材料モデルを調整しました。図5に示した結果には特徴があり、真の平面ひずみ状態に達するのは、最小主ひずみがゼロに近づく試験片中央部のみであることがわかります。
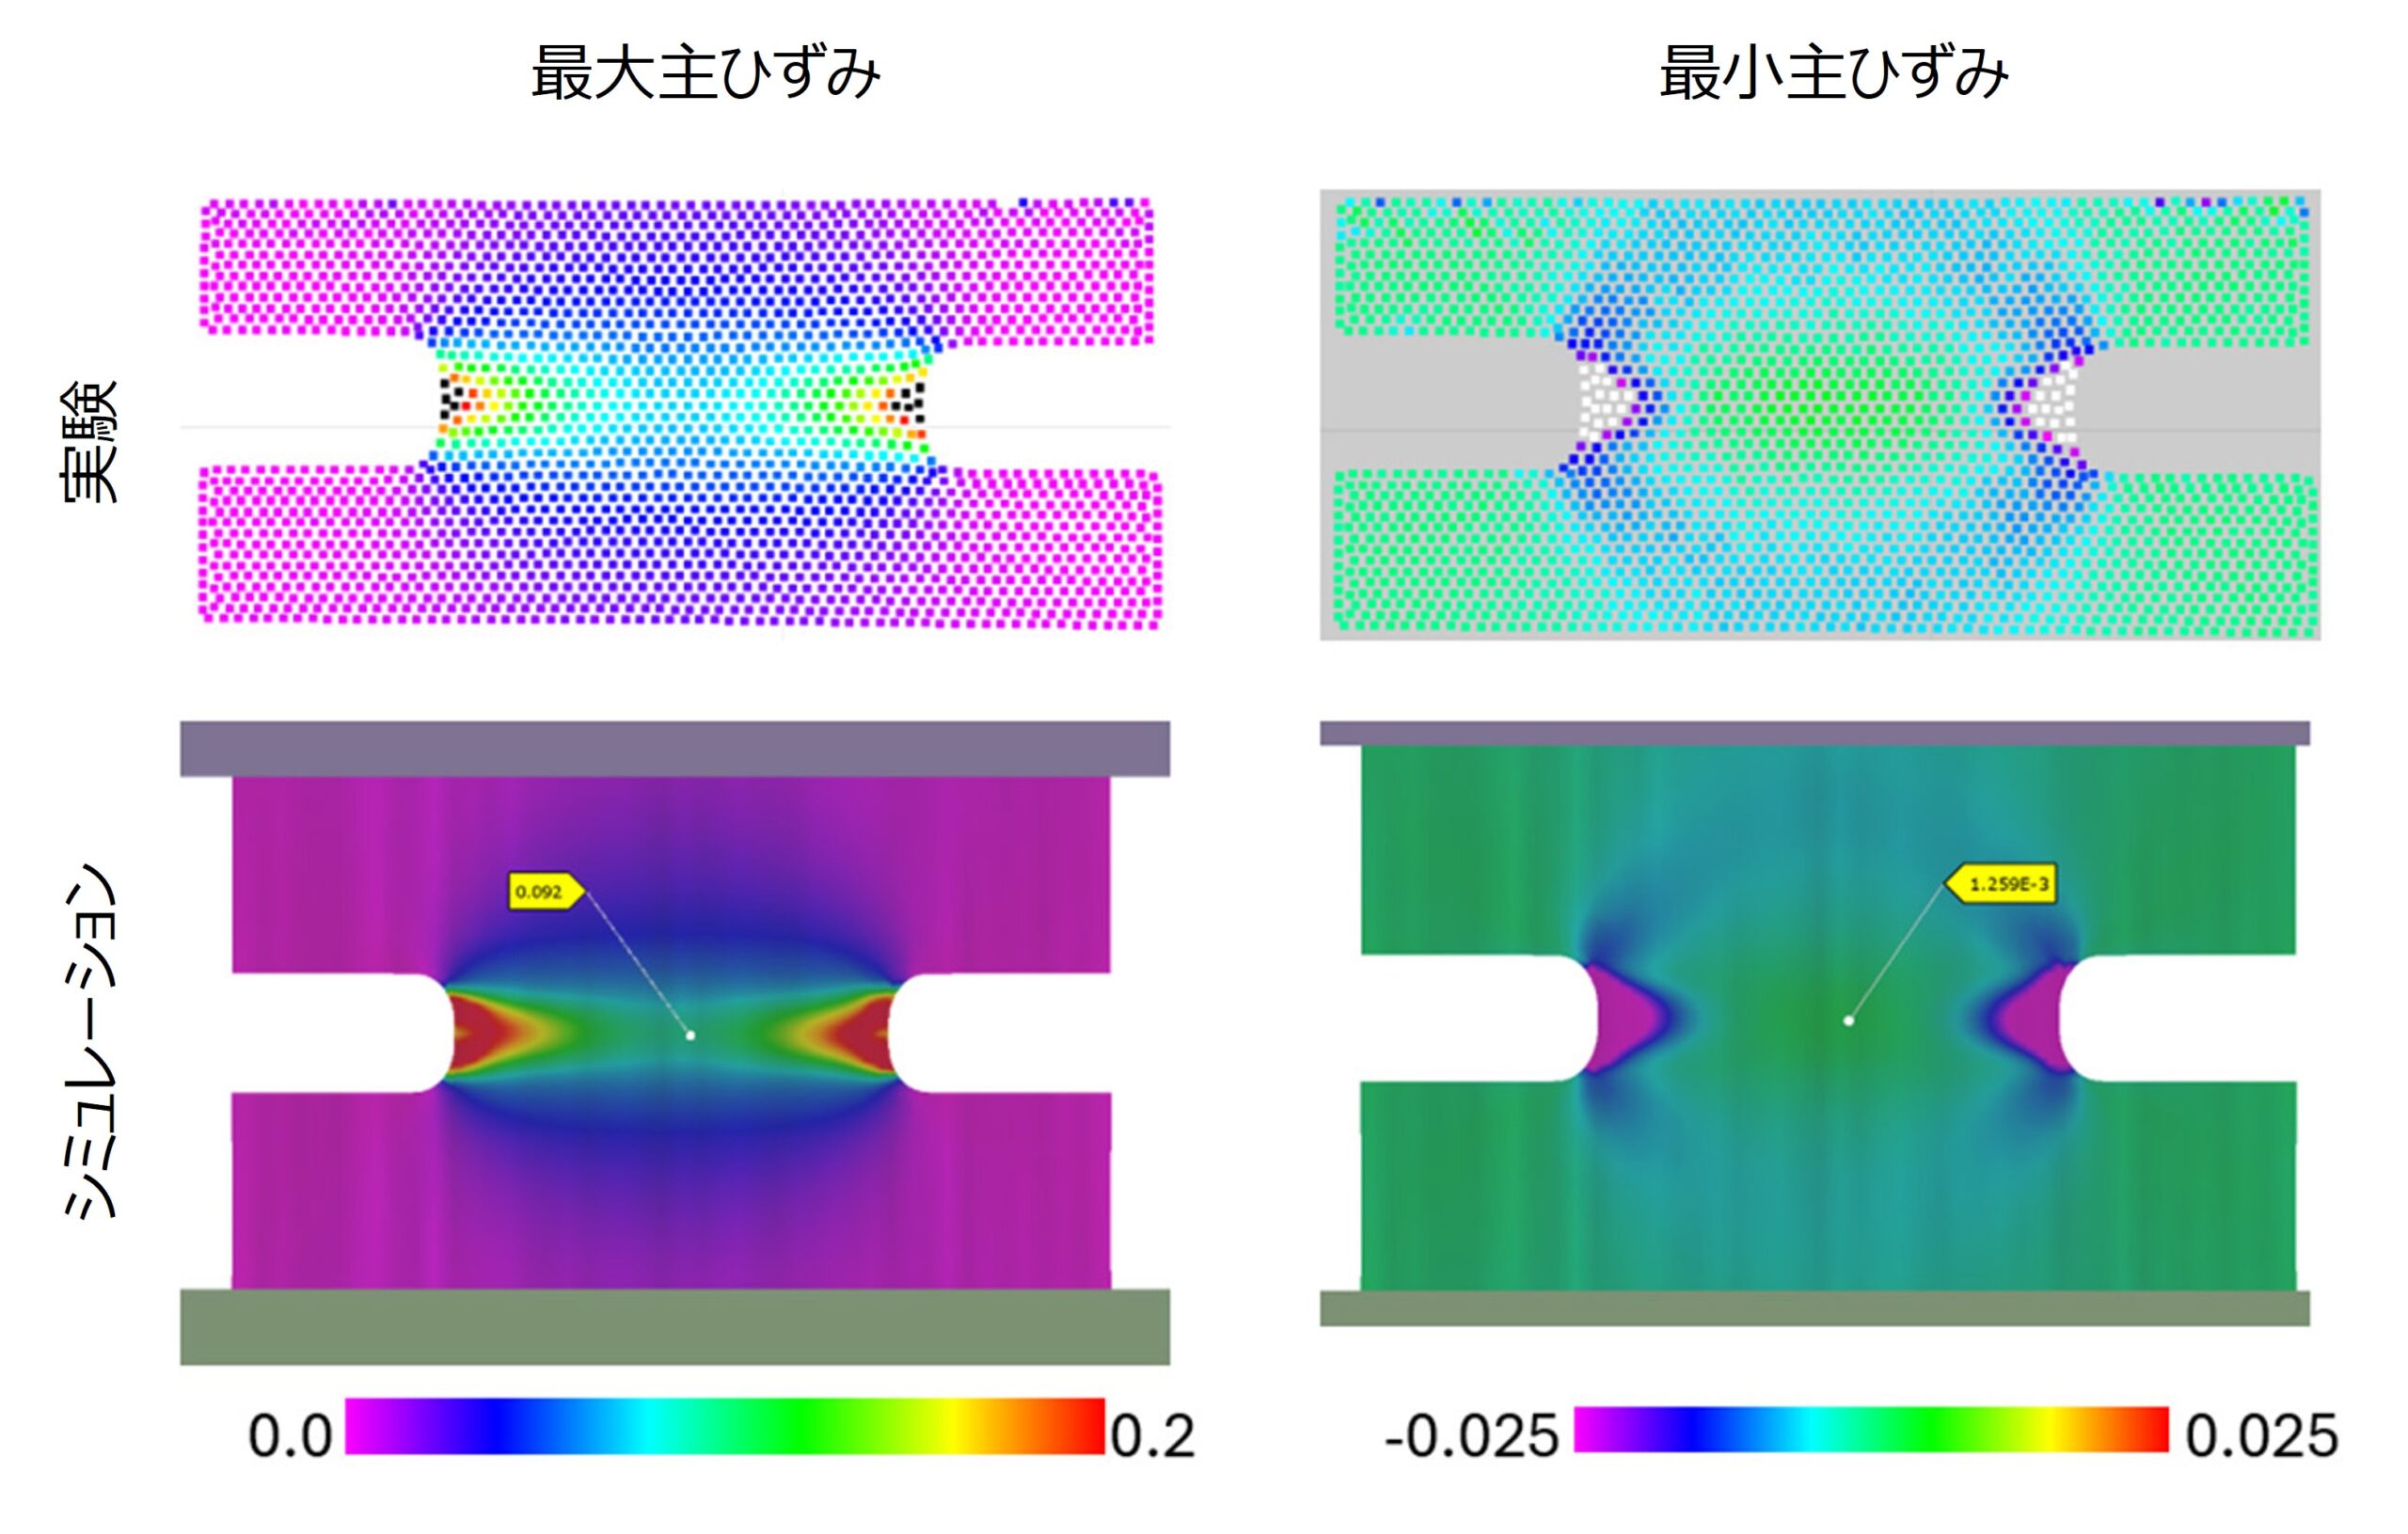
図5:実験とシミュレーションによる最大主ひずみと最小主ひずみの比較
平面ひずみ点は平面ひずみ試験の結果から直接求めることはできません。そのため、代わりにシミュレーションで平面ひずみ点を段階的に変化させ、それぞれのケースについて実験結果と比較しました。その際、荷重–変位曲線と測定されたひずみ分布を用いました(図6、図7)。
この検討から得られた重要な知見は、トレードオフが明確になったことです。荷重を実験値によく一致させることができても、必ずしもひずみまで一致するとは限らず、その逆も同様でした。最終的には、材料モデルにひずみ速度依存を追加考慮することで、荷重とひずみの両方を実験結果に良好に一致させることができました。物理的には、成形速度が高くなると見かけの流動応力が上昇し、その結果、ひずみの局所化が抑制されます。この効果を材料モデルに反映することで、実験で観測された挙動をより正確に再現することが可能となりました。
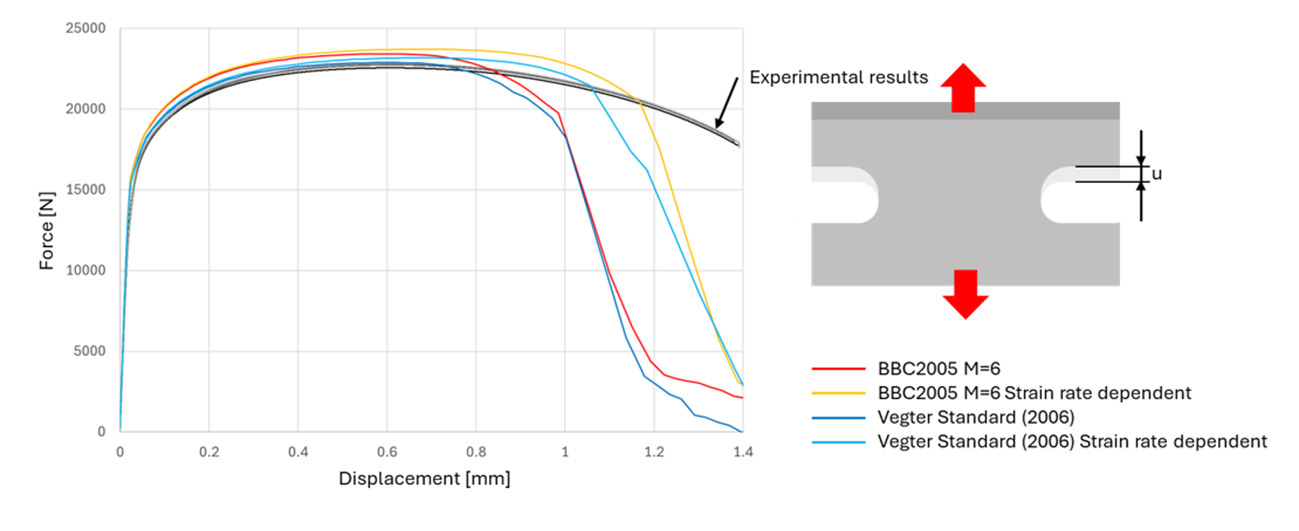
図6:荷重–変位プロット — ひずみ速度依存材料カードの有無による荷重の比較
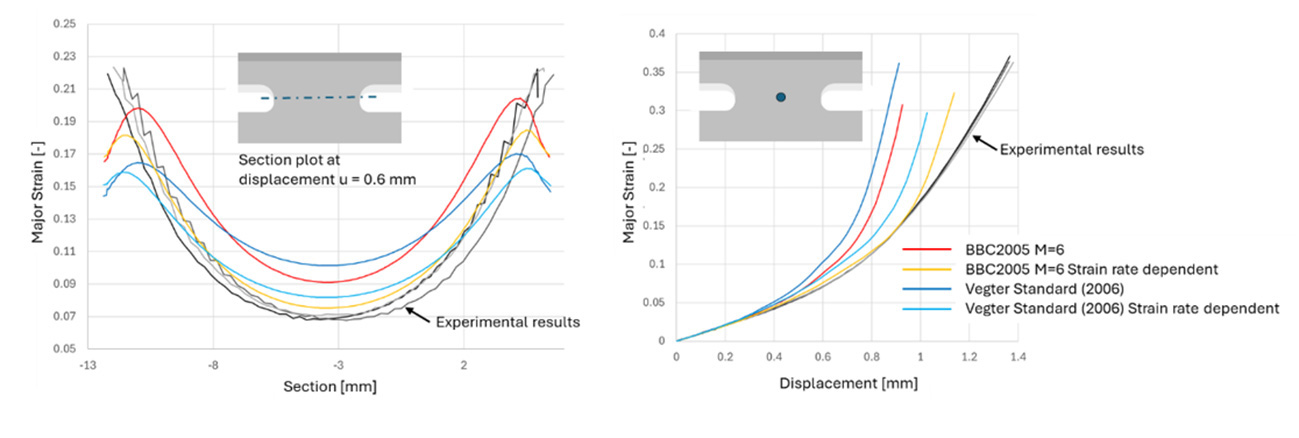
図7:平面ひずみ試験片の最大ひずみに関する断面プロットおよび履歴プロット
実験結果とシミュレーション結果の比較
材料カードの作成が完了した後、私たちはそのモデルをMUC試験(Material Under Control Test)に適用してシミュレーションを実施しました。MUC試験は、ミュンヘン工科大学の成形技術・鋳造工学研究室(utg)によって開発されたストレッチドロー成形のベンチマーク試験です。ブランクサイズを変化させることで、意図的に異なるひずみ状態を発生させることができます。
摩擦条件については、TriboForm を用いてモデル化しました。金型表面の粗さ、潤滑状態、フォイル付きパンチを用いて、専用の摩擦カードを作成しました。ベンチマークへの提出データとしては、ベンチマークでは、3つのブランクサイズについて、2つの断面におけるひずみ分布とパンチ荷重の推移を報告しました。
ブラインドベンチマークでは、結果が公開されるまで緊張感のある待ち時間があります。まず最善の予測結果を提出し、その後になって初めて実験結果との比較が可能になるためです。図8~図11では、測定結果(青)とAutoFormシミュレーション結果(赤)を比較しています。全体として、実験結果とシミュレーション結果は良好に一致しました。ただし、一つ例外がありました。70 mmブランクでは、ひずみにわずかな差異が確認されています。その後のシミュレーションにより、摩擦カードをさらに最適化することで、この差異はいっそう小さくできた可能性が示されました(黄)。
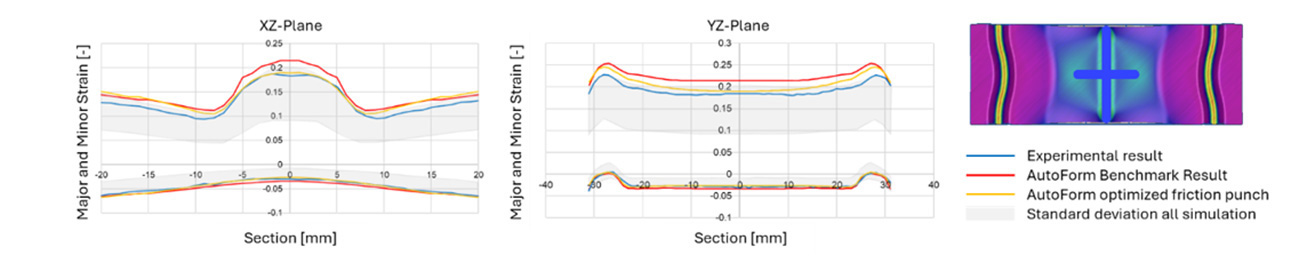
図8:圧延方向に対して45°のMUC試験 70 mmにおける実験とAutoFormのひずみ結果
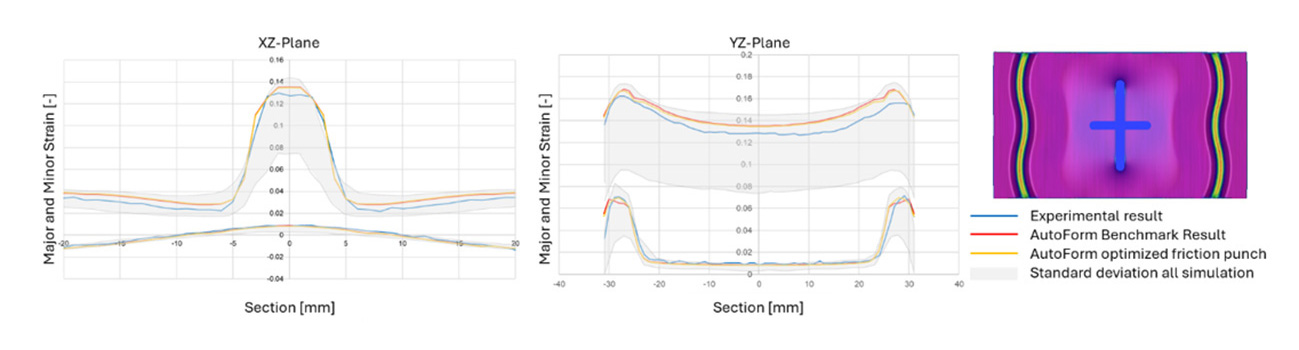
図9:圧延方向に対して90°のMUC試験 110 mmにおける実験とAutoFormのひずみ結果
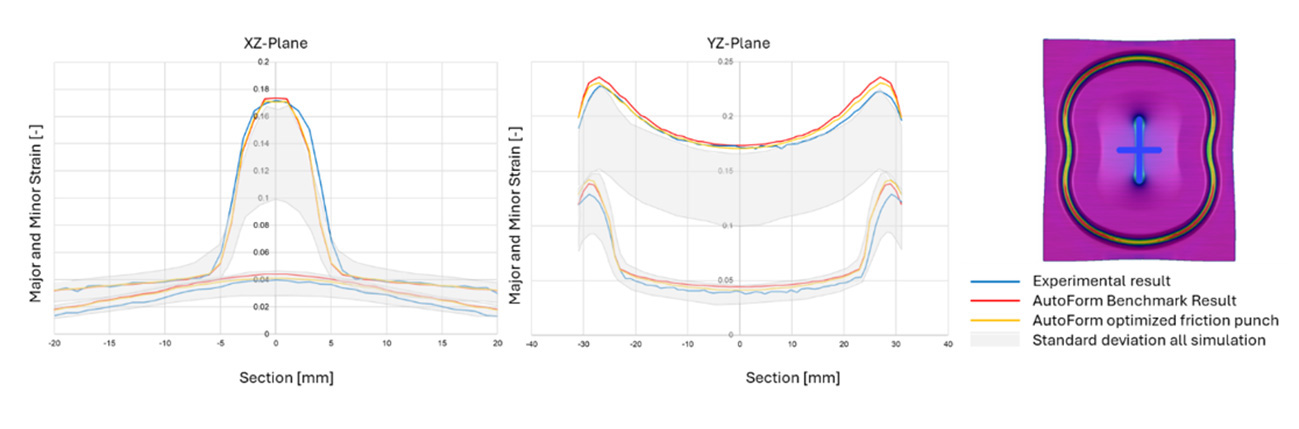
図10:圧延方向のMUC試験 230 mmにおける実験とAutoFormのひずみ結果
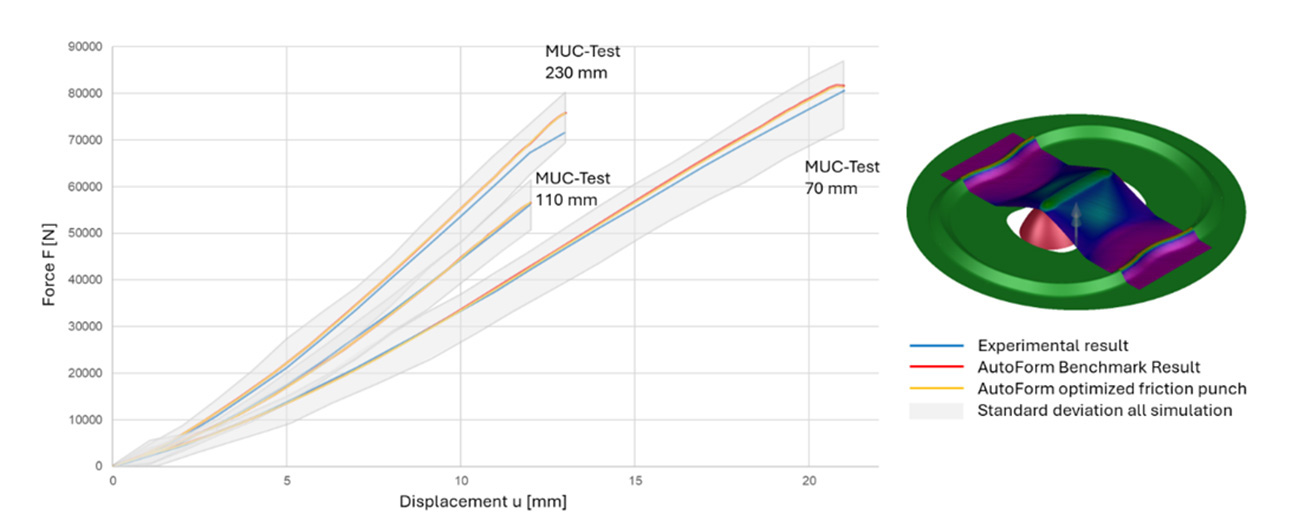
図11:実験とAutoFormによる荷重–変位曲線
ベンチマーク結果:参加17チーム中 第1位
今回の学術ベンチマークには、産業界、大学、ソフトウェア開発企業を含む17の国際チームが参加しました。 本ベンチマークはブラインド方式で実施され、すべての参加チームは実験データが公開される前に、最良と考える予測結果を提出する必要がありました。評価対象は、ブランクサイズおよび圧延方向を変化させた3種類のMUC試験におけるパンチ荷重と、2つの評価断面の最大/最小主ひずみです。評価スコア(正規化誤差値: 荷重・主ひずみ・副ひずみの合計)は、シミュレーション結果と実験結果との偏差をもとに算出されます。詳細な定義については文献[3]に記載されています。図12に結果をまとめます。産業分野のベンチマークの場合と同様に、オートフォーム社は最高評価を獲得しました。
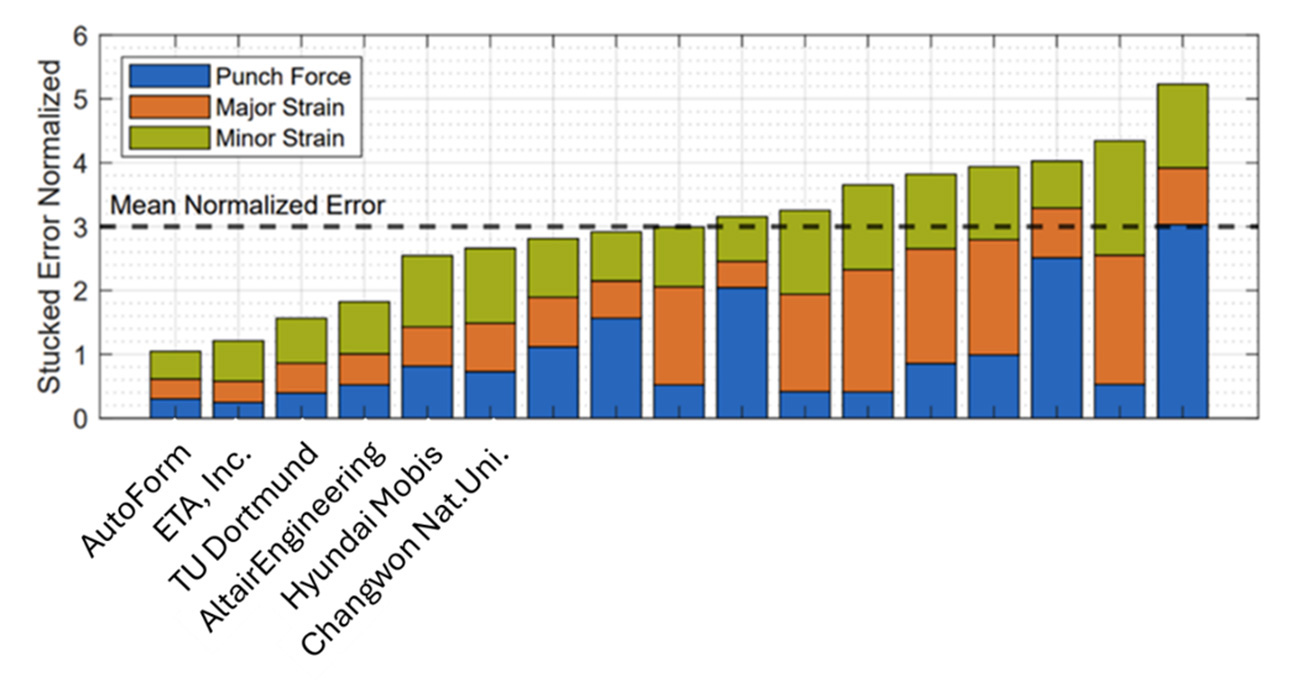
図12:ベンチマーク参加17チームの平均正規化誤差値と、実験から算出したデータに対応する標準偏差
まとめ
Numisheet Scientific Benchmark 2025において、ブラインドベンチマークにおけるパンチ荷重とひずみ分布を予測するため、DP800HHE材料カードを開発しました。これは、硬化、異方性、降伏曲面を規定する主要な試験(一様伸びを超える範囲を補完するバルジ試験、およびリバースエンジニアリングによる平面ひずみフィットを含む)を用いキャリブレーションをして作成したものです。また、TriboFormによる摩擦モデルを組み合わせることで、MUC試験におけるひずみ分布と成形荷重を高精度に予測しました。
最終的にAutoFormは、世界17チームが参加したブラインドベンチマークにおいて最も高い予測精度を達成し、Numisheet Scientific Benchmark 2025で第1位を獲得することができました。
参考文献
[1] Maier, L., Walz, E., Hofmann, M., Rebelo Kornmeier, J., Juan, R., Junhe, L., Maawad, E., Volk, W., Hartmann, C.: A scientific benchmark for elasto-plastic constitutive modeling – part i: Micro- and macroscopic experimental data set and benchmark problem. Preprint (2025)
[2]DIN EN ISO 16808: Metallische Werkstoffe – Blech und Band – Bestimmung der biaxialen Spannung/Dehnung-Kurve durch einen hydraulischen Tiefungsversuch mit optischen Messsystemen (ISO 16808:2014); Deutsche Fassung EN ISO 16808:2014
[3]Maier, L., Walz, E., Hofmann, M. et al. A scientific benchmark for elasto-plastic constitutive modeling – Part II: blind predictions, calibration strategies, and benchmark results. Int J Mater Form 19, 17 (2026). https://doi.org/10.1007/s12289-026-01984-1